Domain ohne-wenn-und-aber.de kaufen?
Wir ziehen mit dem Projekt
ohne-wenn-und-aber.de um.
Sind Sie am Kauf der Domain
ohne-wenn-und-aber.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain ohne-wenn-und-aber.de kaufen?
Wie kann ich ein Gewinde schneiden, aber ohne Gewindeschneider?
Wenn du kein Gewindeschneider zur Verfügung hast, kannst du versuchen, das Gewinde mit einem Gewindebohrer zu schneiden. Dazu musst du das Loch zuerst mit einem passenden Bohrer vorbohren und dann den Gewindebohrer verwenden, um das Gewinde zu schneiden. Es erfordert jedoch etwas Übung und Geduld, um ein sauberes Gewinde ohne Gewindeschneider zu schneiden. **
Ist Stahlguss Schweißbar?
Ist Stahlguss schweißbar? Ja, Stahlguss ist grundsätzlich schweißbar, jedoch gibt es einige Besonderheiten zu beachten. Beispielsweise ist es wichtig, die richtige Schweißtechnik und die passenden Schweißzusätze zu verwenden, um eine gute Schweißnahtqualität zu erzielen. Zudem sollte darauf geachtet werden, dass der Stahlguss vor dem Schweißen richtig vorbereitet wird, um Verunreinigungen zu vermeiden. Es ist ratsam, sich vor dem Schweißen von Stahlguss über die spezifischen Anforderungen und Empfehlungen zu informieren, um ein optimales Ergebnis zu erzielen. **
Ähnliche Suchbegriffe für Rastbolzen-ohne-Gewinde-schweißbar
Top-Angebote
Produkte zum Begriff Rastbolzen-ohne-Gewinde-schweißbar:
-
Rastbolzen, demontierbar, mit und ohne Rastsperre (817.9-7-9-C)Rastbolzen GN 817.9 sind so konzipiert, dass Sonderausführungen der Raststifte auch bei kleinen Stückzahlen wirtschaftlich realisiert werden können. Die Raststifte können nach Bedarf bearbeitet oder gemäß obenstehender Zeichnung selbst hergestellt werden. Die Montage erfolgt mittels Senkschraube und kann daher beliebig oft erfolgen. Alle Teile werden im unmontierten Set geliefert. Die Form C wird dann eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Einziehen des Stiftes um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b: 13 Bolzendurchmesser d1: 7 d2: 4.3 d3: 23 d4: 5 d5: M 3 d6: 34 Ende: 25 Feder- druck in N≈ Anfang: 6 Gewicht: 0.049 kg k: 22 l2 max. Hub: 11 l3: 20 l4: 48 l5: 22 l6: 6 l7: 27.5 l8: 21.1 Rastweg l1: 9 RoHS: Ja t: 710,97 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, demontierbar, mit und ohne Rastsperre (817.9-10-12-C)Rastbolzen GN 817.9 sind so konzipiert, dass Sonderausführungen der Raststifte auch bei kleinen Stückzahlen wirtschaftlich realisiert werden können. Die Raststifte können nach Bedarf bearbeitet oder gemäß obenstehender Zeichnung selbst hergestellt werden. Die Montage erfolgt mittels Senkschraube und kann daher beliebig oft erfolgen. Alle Teile werden im unmontierten Set geliefert. Die Form C wird dann eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Einziehen des Stiftes um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b: 16 Bolzendurchmesser d1: 10 d2: 5.3 d3: 28 d4: 7.5 d5: M 4 d6: 38 Ende: 38 Feder- druck in N≈ Anfang: 9.5 Gewicht: 0.090 kg k: 26 l2 max. Hub: 14 l3: 30 l4: 58 l5: 26 l6: 8 l7: 39.2 l8: 25.4 Rastweg l1: 12 RoHS: Ja t: 813,44 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
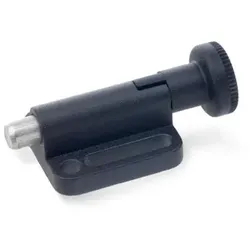
Rastbolzen, Stahl, mit Knopf, mit und ohne Rastsperre (417-5-C)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b1: 28 b2 Form B: 22 b3: 8 b4: 4.3 Bolzendurchmesser d1: 5 d2: 16 Ende: 24 Federdruck in N ≈ Anfang: 5 Form C: 25.5 Gewicht: 0.025 kg h1: 9.5 h2: 4.5 h3: 13.5 k1: 18 k2: 5 k3: 10 k4 Form B: 7 l1: 5 l2: 13 RoHS: Ja5,00 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, Stahl, mit Knopf, mit und ohne Rastsperre (417-8-C)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b1: 34 b2 Form B: 33 b3: 12 b4: 5.4 Bolzendurchmesser d1: 8 d2: 21 Ende: 22 Federdruck in N ≈ Anfang: 6 Form C: 37.5 Gewicht: 0.065 kg h1: 12.5 h2: 6 h3: 18.5 k1: 23 k2: 5.5 k3: 12 k4 Form B: 15.5 l1: 8 l2: 18 RoHS: Ja6,31 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Sind Duroplaste Schweißbar?
Duroplaste sind nicht schweißbar, da sie im Gegensatz zu Thermoplasten nicht schmelzen, sondern bei der Aushärtung eine dauerhafte chemische Verbindung eingehen. Dieser Prozess ist nicht reversibel, weshalb Duroplaste nicht durch Erhitzen und Schmelzen verbunden werden können. Stattdessen müssen Duroplaste durch andere Verfahren wie Kleben oder Nieten miteinander verbunden werden. Es ist wichtig, die spezifischen Eigenschaften des jeweiligen Kunststoffs zu berücksichtigen, um die geeignete Verbindungsmethode auszuwählen. **
-
Welcher Edelstahl ist Schweißbar?
Welcher Edelstahl ist schweißbar? Die Schweißbarkeit von Edelstahl hängt von der Legierungszusammensetzung ab. Grundsätzlich sind austenitische Edelstähle wie beispielsweise der Typ 304 oder 316 gut schweißbar, da sie eine hohe Korrosionsbeständigkeit und gute Verformbarkeit aufweisen. Ferritische Edelstähle hingegen, wie der Typ 430, sind aufgrund ihres hohen Kohlenstoffgehalts und ihrer niedrigen Legierungselemente weniger gut schweißbar. Es ist wichtig, die richtige Schweißtechnik und -zusätze zu verwenden, um eine qualitativ hochwertige Schweißnaht zu erzielen. Es empfiehlt sich, vor dem Schweißen die genauen Eigenschaften des verwendeten Edelstahls zu überprüfen und gegebenenfalls einen Fachmann zu konsultieren. **
-
Welche Werkstoffe sind Schweißbar?
Welche Werkstoffe sind Schweißbar? Schweißen ist ein Verfahren, bei dem zwei oder mehr Werkstoffe miteinander verbunden werden, indem sie erhitzt und dann zusammengefügt werden. Viele Metalle wie Stahl, Aluminium, Kupfer und Titan sind schweißbar. Auch einige Kunststoffe können geschweißt werden, indem sie erhitzt und miteinander verschmolzen werden. Es ist wichtig, dass die Werkstoffe, die miteinander verschweißt werden sollen, kompatibel sind und ähnliche Schmelzpunkte haben, damit eine starke und dauerhafte Verbindung entsteht. Es gibt verschiedene Schweißverfahren wie Lichtbogen-, WIG- und MIG-Schweißen, die je nach Werkstoff und Anwendungsbereich eingesetzt werden können. **
-
Welches Aluminium ist gut schweißbar?
Welches Aluminium ist gut schweißbar? Aluminiumlegierungen der Serien 6000 und 7000 sind bekannt für ihre gute Schweißbarkeit. Besonders die Legierungen 6061 und 6063 aus der Serie 6000 sowie die Legierung 7075 aus der Serie 7000 sind beliebt für Schweißanwendungen. Diese Legierungen zeichnen sich durch ihre hohe Festigkeit, gute Korrosionsbeständigkeit und gute Verarbeitbarkeit aus, was sie zu einer guten Wahl für Schweißprojekte macht. Es ist jedoch wichtig, die richtigen Schweißparameter und -techniken zu verwenden, um qualitativ hochwertige Schweißnähte zu erzielen. **

Wann ist ein Werkstoff Schweißbar?
Ein Werkstoff ist schweißbar, wenn er die Fähigkeit besitzt, unter Hitze miteinander verbunden zu werden, ohne dabei seine Struktur oder Eigenschaften zu stark zu verändern. Dies erfordert, dass der Werkstoff eine ausreichende Schmelztemperatur hat, um beim Schweißen zu schmelzen und sich mit anderen Werkstoffen zu verbinden. Zudem sollte der Werkstoff keine unerwünschten Reaktionen mit anderen Werkstoffen eingehen, die die Schweißnaht schwächen könnten. Die Schweißbarkeit eines Werkstoffs hängt auch von seiner Reinheit, Mikrostruktur und Wärmebehandlung ab. Letztendlich ist ein Werkstoff dann schweißbar, wenn er unter den richtigen Bedingungen eine dauerhafte und stabile Schweißverbindung eingehen kann. **
Warum ist automatenstahl schlecht schweißbar?
Automatenstahl ist schlecht schweißbar, da er oft Legierungen wie Schwefel und Phosphor enthält, die die Schweißbarkeit beeinträchtigen. Diese Verunreinigungen können zu Porosität, Rissbildung und anderen Defekten im Schweißgut führen. Zudem neigt Automatenstahl dazu, während des Schweißens zu spritzen, was die Schweißqualität weiter beeinträchtigen kann. Aufgrund dieser Eigenschaften erfordert das Schweißen von Automatenstahl spezielle Techniken und Vorkehrungen, um qualitativ hochwertige Schweißnähte zu erzielen. **
Top-Angebote
Produkte zum Begriff Rastbolzen-ohne-Gewinde-schweißbar:
-
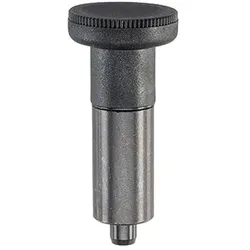
Rastbolzen, ohne Gewinde, schweißbar/mit Knopf | d1=5 mm | 22120.0805Rastbolzen werden bei Indexierbohrungen eingesetzt. Werkstoff Hülse Stahl, brüniert, schweißbar Raststift Stahl, gehärtet Knopf Thermoplast PA 6, schwarz Montage Wird durch Schweißen oder Kleben befestigt. Hinweise Knopf nicht demontierbar.8,15 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, demontierbar, mit und ohne Rastsperre (817.9-10-12-B)Rastbolzen GN 817.9 sind so konzipiert, dass Sonderausführungen der Raststifte auch bei kleinen Stückzahlen wirtschaftlich realisiert werden können. Die Raststifte können nach Bedarf bearbeitet oder gemäß obenstehender Zeichnung selbst hergestellt werden. Die Montage erfolgt mittels Senkschraube und kann daher beliebig oft erfolgen. Alle Teile werden im unmontierten Set geliefert. Die Form C wird dann eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Einziehen des Stiftes um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b: 16 Bolzendurchmesser d1: 10 d2: 5.3 d3: 28 d4: 7.5 d5: M 4 d6: 38 Ende: 38 Feder- druck in N≈ Anfang: 9.5 Gewicht: 0.085 kg k: 26 l2 max. Hub: 14 l3: 30 l4: 58 l5: 26 l6: 8 l7: 39.2 l8: 25.4 Rastweg l1: 12 RoHS: Ja t: 813,42 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, demontierbar, mit und ohne Rastsperre (817.9-7-9-C)Rastbolzen GN 817.9 sind so konzipiert, dass Sonderausführungen der Raststifte auch bei kleinen Stückzahlen wirtschaftlich realisiert werden können. Die Raststifte können nach Bedarf bearbeitet oder gemäß obenstehender Zeichnung selbst hergestellt werden. Die Montage erfolgt mittels Senkschraube und kann daher beliebig oft erfolgen. Alle Teile werden im unmontierten Set geliefert. Die Form C wird dann eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Einziehen des Stiftes um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b: 13 Bolzendurchmesser d1: 7 d2: 4.3 d3: 23 d4: 5 d5: M 3 d6: 34 Ende: 25 Feder- druck in N≈ Anfang: 6 Gewicht: 0.049 kg k: 22 l2 max. Hub: 11 l3: 20 l4: 48 l5: 22 l6: 6 l7: 27.5 l8: 21.1 Rastweg l1: 9 RoHS: Ja t: 710,97 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, demontierbar, mit und ohne Rastsperre (817.9-10-12-C)Rastbolzen GN 817.9 sind so konzipiert, dass Sonderausführungen der Raststifte auch bei kleinen Stückzahlen wirtschaftlich realisiert werden können. Die Raststifte können nach Bedarf bearbeitet oder gemäß obenstehender Zeichnung selbst hergestellt werden. Die Montage erfolgt mittels Senkschraube und kann daher beliebig oft erfolgen. Alle Teile werden im unmontierten Set geliefert. Die Form C wird dann eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Einziehen des Stiftes um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b: 16 Bolzendurchmesser d1: 10 d2: 5.3 d3: 28 d4: 7.5 d5: M 4 d6: 38 Ende: 38 Feder- druck in N≈ Anfang: 9.5 Gewicht: 0.090 kg k: 26 l2 max. Hub: 14 l3: 30 l4: 58 l5: 26 l6: 8 l7: 39.2 l8: 25.4 Rastweg l1: 12 RoHS: Ja t: 813,44 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Wie kann ich ein Gewinde schneiden, aber ohne Gewindeschneider?
Wenn du kein Gewindeschneider zur Verfügung hast, kannst du versuchen, das Gewinde mit einem Gewindebohrer zu schneiden. Dazu musst du das Loch zuerst mit einem passenden Bohrer vorbohren und dann den Gewindebohrer verwenden, um das Gewinde zu schneiden. Es erfordert jedoch etwas Übung und Geduld, um ein sauberes Gewinde ohne Gewindeschneider zu schneiden. **
-
Ist Stahlguss Schweißbar?
Ist Stahlguss schweißbar? Ja, Stahlguss ist grundsätzlich schweißbar, jedoch gibt es einige Besonderheiten zu beachten. Beispielsweise ist es wichtig, die richtige Schweißtechnik und die passenden Schweißzusätze zu verwenden, um eine gute Schweißnahtqualität zu erzielen. Zudem sollte darauf geachtet werden, dass der Stahlguss vor dem Schweißen richtig vorbereitet wird, um Verunreinigungen zu vermeiden. Es ist ratsam, sich vor dem Schweißen von Stahlguss über die spezifischen Anforderungen und Empfehlungen zu informieren, um ein optimales Ergebnis zu erzielen. **
-
Sind Duroplaste Schweißbar?
Duroplaste sind nicht schweißbar, da sie im Gegensatz zu Thermoplasten nicht schmelzen, sondern bei der Aushärtung eine dauerhafte chemische Verbindung eingehen. Dieser Prozess ist nicht reversibel, weshalb Duroplaste nicht durch Erhitzen und Schmelzen verbunden werden können. Stattdessen müssen Duroplaste durch andere Verfahren wie Kleben oder Nieten miteinander verbunden werden. Es ist wichtig, die spezifischen Eigenschaften des jeweiligen Kunststoffs zu berücksichtigen, um die geeignete Verbindungsmethode auszuwählen. **
-
Welcher Edelstahl ist Schweißbar?
Welcher Edelstahl ist schweißbar? Die Schweißbarkeit von Edelstahl hängt von der Legierungszusammensetzung ab. Grundsätzlich sind austenitische Edelstähle wie beispielsweise der Typ 304 oder 316 gut schweißbar, da sie eine hohe Korrosionsbeständigkeit und gute Verformbarkeit aufweisen. Ferritische Edelstähle hingegen, wie der Typ 430, sind aufgrund ihres hohen Kohlenstoffgehalts und ihrer niedrigen Legierungselemente weniger gut schweißbar. Es ist wichtig, die richtige Schweißtechnik und -zusätze zu verwenden, um eine qualitativ hochwertige Schweißnaht zu erzielen. Es empfiehlt sich, vor dem Schweißen die genauen Eigenschaften des verwendeten Edelstahls zu überprüfen und gegebenenfalls einen Fachmann zu konsultieren. **
Ähnliche Suchbegriffe für Rastbolzen-ohne-Gewinde-schweißbar
-
Rastbolzen, Stahl, mit Knopf, mit und ohne Rastsperre (417-5-C)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b1: 28 b2 Form B: 22 b3: 8 b4: 4.3 Bolzendurchmesser d1: 5 d2: 16 Ende: 24 Federdruck in N ≈ Anfang: 5 Form C: 25.5 Gewicht: 0.025 kg h1: 9.5 h2: 4.5 h3: 13.5 k1: 18 k2: 5 k3: 10 k4 Form B: 7 l1: 5 l2: 13 RoHS: Ja5,00 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, Stahl, mit Knopf, mit und ohne Rastsperre (417-8-C)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b1: 34 b2 Form B: 33 b3: 12 b4: 5.4 Bolzendurchmesser d1: 8 d2: 21 Ende: 22 Federdruck in N ≈ Anfang: 6 Form C: 37.5 Gewicht: 0.065 kg h1: 12.5 h2: 6 h3: 18.5 k1: 23 k2: 5.5 k3: 12 k4 Form B: 15.5 l1: 8 l2: 18 RoHS: Ja6,31 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastbolzen, Stahl, mit Knopf, mit und ohne Rastsperre (417-4-C)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht. Durch eine Rastkerbe wird der Knopf in dieser Position gehalten. b1: 22 b2 Form B: 16.5 b3: 6 b4: 3.3 Bolzendurchmesser d1: 4 d2: 12 Ende: 12 Federdruck in N ≈ Anfang: 3 Form C: 19 Gewicht: 0.010 kg h1: 7 h2: 4 h3: 10 k1: 14 k2: 4 k3: 8 k4 Form B: 4.5 l1: 4 l2: 10.5 RoHS: Ja4,57 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
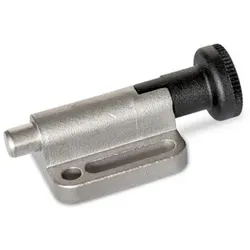
Rastbolzen, Edelstahl, mit Knopf, mit und ohne Rastsperre (417-6-C-NI)Rastbolzen GN 417 mit Flansch werden parallel zum Raststift befestigt und zeichnen sich damit durch eine besonders geringe Bauhöhe aus. Das Befestigungsbohrbild mit Langlöchern bietet großzügige Einstellmöglichkeiten z. B. bei der Verwendung an Aluminiumprofilen. Die Verwendung von Unterlegscheiben begünstigt die Befestigung über die Langlöcher. Rastbolzen mit Rastsperre (Form C) werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Hierzu wird der Knopf nach dem Herausziehen um 90° gedreht und durch eine Rastkerbe in Position gehalten. Die Edelstahl-Ausführungen ermöglichen die Verwendung der Rastbolzen in aggressiveren Umgebungen. b1: 32 b2 Form B: 27.5 b3: 10 b4: 5.4 Bolzendurchmesser d1: 6 d2: 18 Ende: 21 Federdruck in N ≈ Anfang: 5 Form C: 30.5 Gewicht: 0.045 kg h1: 10.5 h2: 5 h3: 15.5 k1: 21 k2: 5.5 k3: 12 k4 Form B: 10 l1: 6 l2: 15.5 RoHS: Ja10,86 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Welche Werkstoffe sind Schweißbar?
Welche Werkstoffe sind Schweißbar? Schweißen ist ein Verfahren, bei dem zwei oder mehr Werkstoffe miteinander verbunden werden, indem sie erhitzt und dann zusammengefügt werden. Viele Metalle wie Stahl, Aluminium, Kupfer und Titan sind schweißbar. Auch einige Kunststoffe können geschweißt werden, indem sie erhitzt und miteinander verschmolzen werden. Es ist wichtig, dass die Werkstoffe, die miteinander verschweißt werden sollen, kompatibel sind und ähnliche Schmelzpunkte haben, damit eine starke und dauerhafte Verbindung entsteht. Es gibt verschiedene Schweißverfahren wie Lichtbogen-, WIG- und MIG-Schweißen, die je nach Werkstoff und Anwendungsbereich eingesetzt werden können. **
-
Welches Aluminium ist gut schweißbar?
Welches Aluminium ist gut schweißbar? Aluminiumlegierungen der Serien 6000 und 7000 sind bekannt für ihre gute Schweißbarkeit. Besonders die Legierungen 6061 und 6063 aus der Serie 6000 sowie die Legierung 7075 aus der Serie 7000 sind beliebt für Schweißanwendungen. Diese Legierungen zeichnen sich durch ihre hohe Festigkeit, gute Korrosionsbeständigkeit und gute Verarbeitbarkeit aus, was sie zu einer guten Wahl für Schweißprojekte macht. Es ist jedoch wichtig, die richtigen Schweißparameter und -techniken zu verwenden, um qualitativ hochwertige Schweißnähte zu erzielen. **
-
Wann ist ein Werkstoff Schweißbar?
Ein Werkstoff ist schweißbar, wenn er die Fähigkeit besitzt, unter Hitze miteinander verbunden zu werden, ohne dabei seine Struktur oder Eigenschaften zu stark zu verändern. Dies erfordert, dass der Werkstoff eine ausreichende Schmelztemperatur hat, um beim Schweißen zu schmelzen und sich mit anderen Werkstoffen zu verbinden. Zudem sollte der Werkstoff keine unerwünschten Reaktionen mit anderen Werkstoffen eingehen, die die Schweißnaht schwächen könnten. Die Schweißbarkeit eines Werkstoffs hängt auch von seiner Reinheit, Mikrostruktur und Wärmebehandlung ab. Letztendlich ist ein Werkstoff dann schweißbar, wenn er unter den richtigen Bedingungen eine dauerhafte und stabile Schweißverbindung eingehen kann. **
-
Warum ist automatenstahl schlecht schweißbar?
Automatenstahl ist schlecht schweißbar, da er oft Legierungen wie Schwefel und Phosphor enthält, die die Schweißbarkeit beeinträchtigen. Diese Verunreinigungen können zu Porosität, Rissbildung und anderen Defekten im Schweißgut führen. Zudem neigt Automatenstahl dazu, während des Schweißens zu spritzen, was die Schweißqualität weiter beeinträchtigen kann. Aufgrund dieser Eigenschaften erfordert das Schweißen von Automatenstahl spezielle Techniken und Vorkehrungen, um qualitativ hochwertige Schweißnähte zu erzielen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.